Artykuł sponsorowany
Wałowy czy gąsienicowy posuw — co zmienia przy krótkich seriach w stolarni
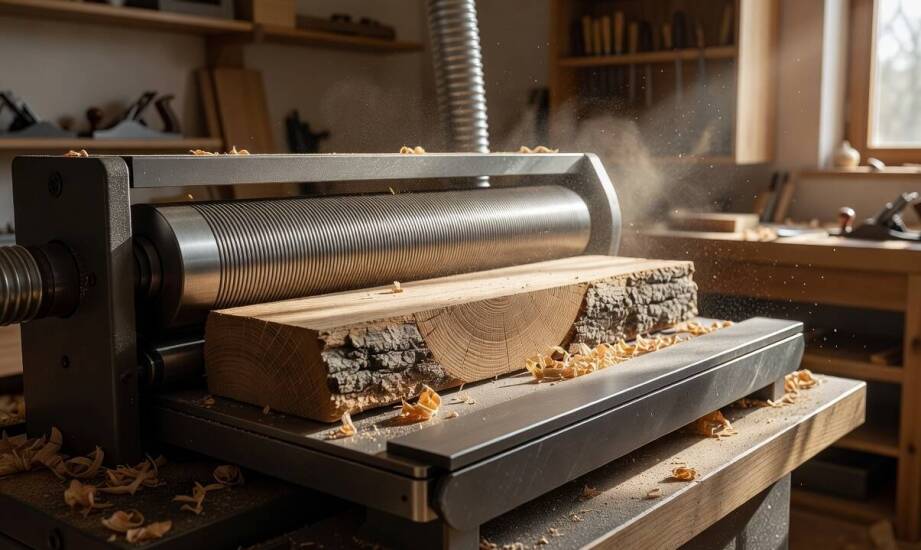
W małej stolarni realizującej krótkie serie elementów konstrukcyjnych lub mebli o zmiennych formatach materiałowych rodzaj posuwu bezpośrednio wpływa na płynność produkcji. Częste zmiany wsadu szybko ujawniają różnice między mechanizmami wałowymi a gąsienicowymi. Obsługa musi stale dostosowywać proces obróbki do specyfiki kolejnych partii. Niewłaściwy dobór technologii generuje w takich momentach kosztowne przestoje. Prawidłowe prowadzenie materiału podczas cięcia decyduje nie tylko o tempie realizacji zamówienia, ale również o jakości uzyskanej powierzchni i bezpieczeństwie samego operatora.
Posuw wałowy przy dłuższych partiach materiału
Mechanizm ten wykorzystuje stalowe lub ogumowane wały zamontowane z góry i z dołu, co gwarantuje równomierny transport ciężkiego surowca wewnątrz maszyny. Rozwiązanie to sprawdza się przy obróbce drewna wcześniej wysuszonego oraz elementów o dużej szerokości, takich jak masywne pryzmy tartaczne. Ciągły, mocny docisk pozwala zachować rygorystyczne parametry cięcia, jednak wymaga dostarczenia odpowiednio długiego wsadu. Konstrukcja typowej maszyny uniemożliwia poprawną obróbkę bardzo krótkich desek, które mogłyby łatwo utknąć między kolejnymi strefami docisku.
Częste zmiany formatu obnażają słabości tego systemu w kontakcie z mniejszymi lub mocno zróżnicowanymi elementami. Ograniczona powierzchnia styku zwiększa ryzyko poślizgu surowca, wymuszając na pracownikach wprowadzanie dodatkowych, ręcznych korekt ustawień między poszczególnymi partiami. Maszyny wyposażone w ten tradycyjny system najlepiej zachowują optymalną wydajność przy jednorodnych seriach produkcyjnych. Praca na długich dystansach pozwala w pełni wykorzystać wysoką prędkość przelotową bez konieczności ciągłego zatrzymywania napędu.
Posuw gąsienicowy a zmienność wymiarowa wsadu
Alternatywny układ podający opiera się na masywnej gąsienicy złożonej z żeliwnych lub stalowych ogniw, która skutecznie zwiększa przyczepność do wilgotnego i zanieczyszczonego drewna. Dopuszczalna szerokość cięcia zależy ściśle od parametrów samej gąsienicy, a ta znacznie różni się w zależności od wybranego modelu urządzenia. Minimalna długość obrabianego elementu odczuwalnie tutaj spada. Pozwala to na płynne podawanie krótkich kawałków bez ryzyka ich zablokowania w newralgicznej strefie działania pił tarczowych.
Taka konstrukcja mechaniczna stabilizuje prowadzenie nawet przy bardzo nieregularnych kształtach surowca. Eliminacja zjawiska ślizgania się materiału bezpośrednio poprawia powtarzalność ostatecznych wymiarów uzyskiwanych elementów. Decyzję o wdrożeniu tego systemu determinuje duża zmienność wsadu w codziennych zleceniach. Gąsienica ułatwia sprawne przestawienie parametrów pracy maszyny po przejściu na skrajnie inną partię surowca.
Każdy wydajny układ podający musi płynnie współpracować z prowadzeniem bocznym oraz infrastrukturą danego stanowiska. Firma INTERPART Aleksander Tybora dostarcza nowoczesne maszyny tej klasy, ułatwiające pracę wielu zakładom stolarskim. Prawidłowo skonfigurowane wielopiły do drewna wymagają precyzyjnej synchronizacji prędkości posuwu z zewnętrznymi stołami odbiorczymi. Ścisła integracja tych elementów pozwala zachować odpowiednie tempo cięcia i wysoki standard bezpieczeństwa wokół całego urządzenia.
Organizacja całej produkcji, obejmująca wielkość partii oraz częstotliwość zmian realizowanych zleceń, ostatecznie determinuje opłacalność wybranego rozwiązania technicznego. System oparty na gąsienicach wyraźnie skraca czas technicznych korekt przy nieregularnym materiale, natomiast wałowy systematycznie minimalizuje przestoje przy długich zadaniach. Właściwy mechanizm roboczy w nowoczesnym zakładzie wynika bezpośrednio z profilu codziennych prac, a nie z suchej, katalogowej wydajności sprzętu. Dokładna analiza zmienności obrabianych elementów pozwala dobrać technologię pozbawioną irytujących wąskich gardeł w procesie obróbki.
Kategorie artykułów
Polecane artykuły

Profesjonalne zwalczanie kretów – dlaczego warto zaufać ekspertom?

Bramy garażowe a zmieniające się potrzeby użytkowników – co warto wiedzieć?

Natryskowa metalizacja a redukcja kosztów konserwacji stalowych konstrukcji
